小Q质量课堂
欢迎来到「小Q质量课堂」专栏!
本专栏由希维科技精心打造,专注分享质量管理实战经验。在这里,小Q将化身实战专家,带大家运用专业工具、拆解真实工业场景、共同探索解决方案。
上期我们详细梳理了多批原料都在规格内,为什么能力指数仍然不稳?(点击蓝字回顾),本期来讲:活塞直径都在规格内,量产审核为何依然不能放行?
发动机活塞产线完成换线调试,进入量产审核环节。镗孔工位连续抽检一批活塞,所有外径实测值全部落在工艺规格区间,没有一件超差。
生产班组看到全合格的数据,希望尽快签字放行,赶交付排期。但质量工程师心存顾虑:虽然当前样品全部合格,但尺寸已经贴近规格边界,如果过程本身波动偏大,后续大批量生产,极有可能爆发装配不良,引发拉缸、异响等整机故障。
到底是可以直接投产,还是必须继续整改?不能只看单件是否合格。团队使用国产Xiwitab的Capability Sixpack,搭配方差分析 ANOVA,把稳定性、分布形态、短期与长期过程能力一并评估,用来分清「抽样碰巧全部合格」和「过程真正具备稳定量产放行能力」两种完全不同的情况。

Xiwitab 实际基线 Sixpack:控制图稳定,但能力指标未达到放行门槛
三行结论
第一,基线 24 个五件子组的 Xbar 与 R 图均未见越界,过程看起来稳定;但 Xiwitab 报告的组内 Cpk 为 1.15、整体 Ppk 为 1.27,均低于 1.33 的放行门槛。
第二,正态概率图报告 AD=1.706、P<0.005,说明不能把这张 Sixpack 当作“正态假设已被证明”;它同时提醒团队检查分布与测量条件。
第三,按夹具座面、夹紧扭矩和刀片跳动完成动作后,验证窗口的 Cpk=3.49、Ppk=3.76,控制图仍稳定,才具备按当前规则放行的证据链。
01.现场冲突:每个直径都合格,为什么质量负责人仍不签字
活塞镗孔工位在换线后的量产审核中出现一个容易误判的画面:抽检的每个直径读数都落在29.950-30.050 mm 的规格带内,生产主管据此认为可以直接放行;质量负责人却看到过程分布接近规格边界,担心下一批仍会因为共同原因波动而产生装配风险。工艺工程师认为问题可能来自夹具座面、夹紧扭矩或刀片跳动,设备组则怀疑两台机床的中心不同。量具状态也必须先过门槛,否则能力不足可能只是测量系统在放大波动。
决定不能只问“有没有超规格”,还要问“过程是否稳定、波动是否足够小、不同机台是否真的有中心差异”。Capability Sixpack 把 Xbar/R 控制图、直方图、正态概率图、子组散点和组内/整体能力指标放在同一份报告中;机台 ANOVA 则专门检验另一种解释。两者合起来,才能把“所有读数暂时合格”与“过程具备持续放行能力”区分开。

表1 活塞直径审核的响应、规格与决策口径
先确认量具可信能力 指数只对测量结果负责,不会替代量具研究。开始前应确认分辨力能支持0.001 mm 的记录、校准状态有效、重复性与偏倚没有明显问题;若测量系统门槛未通过,应先做量具研究,再建立过程能力基线。
02.数据可信度:让时间顺序和合理子组留在表里
一行代表一个活塞读数,一个子组代表同一生产顺序中的连续五件产品。工作表同时保留阶段、生产日、班次、机台、子组编号、子组内顺序、时间顺序和直径。这样做有三个目的:Sixpack 能按五件子组估计组内波动;控制图仍能看到先后顺序;机台 ANOVA 可以把机台作为分层因素,而不是把字符串字段误当成数值。改善后的验证窗口使用同一字段结构和规格,避免通过改数据结构制造“改善”。
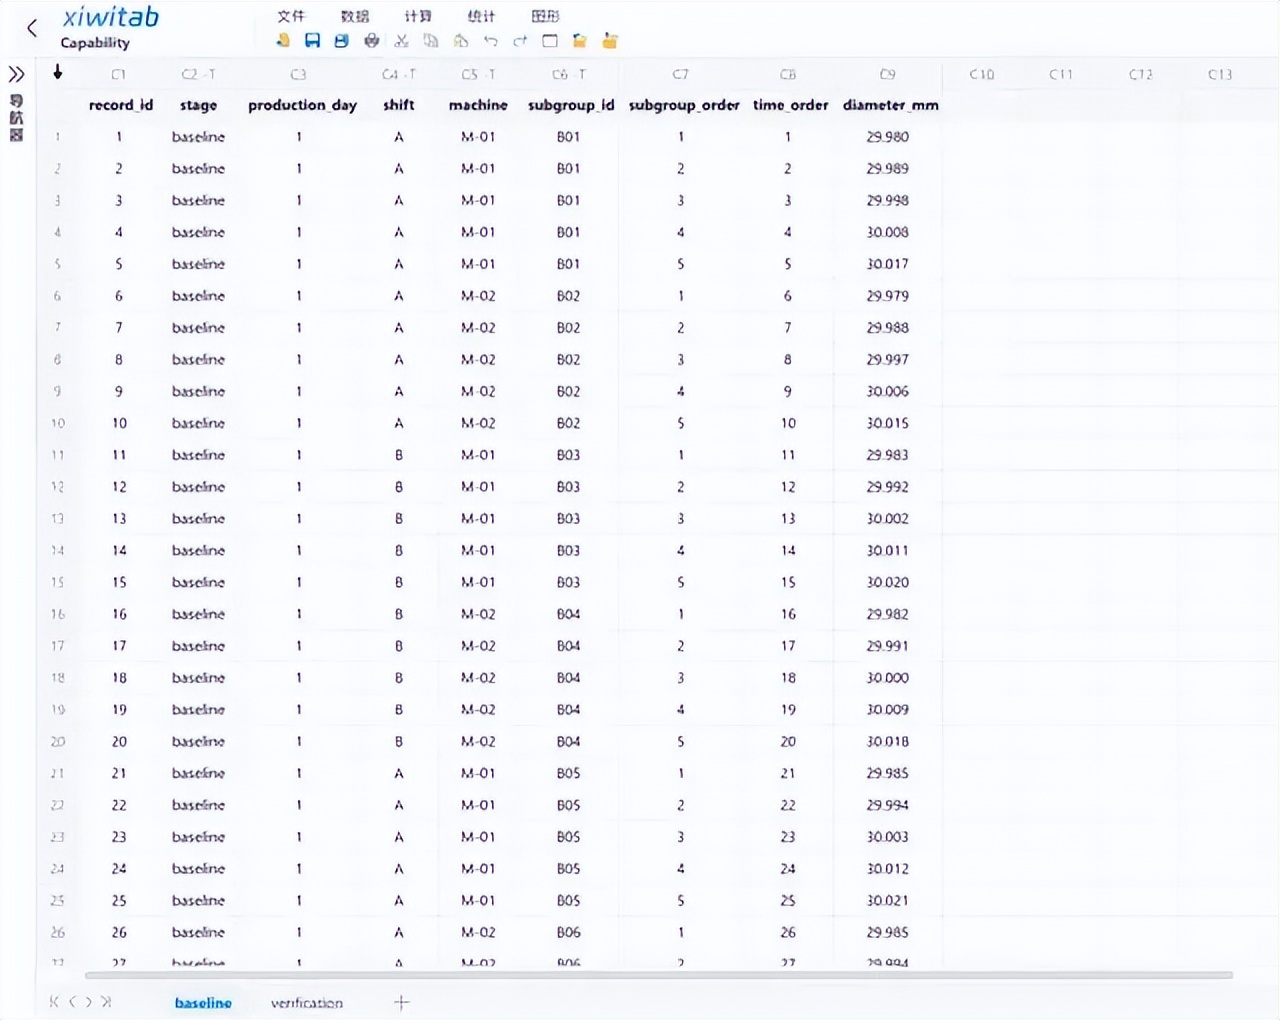
图1 Xiwitab 实际数据表:五件合理子组与生产顺序共同导入

表2 数据字典与统计角色 表2 数据字典与统计角色
三项数据门槛 每个subgroup_id 必须正好有五行;diameter_mm 必须为数值且没有缺失;stage、machine 和 time_order 不能被排序或筛选操作意外打乱。规格限在基线和验证窗口保持不变。
03.探索证据:Sixpack 先回答稳定性,再回答能力
Capability Sixpack 的价值不在于把六张小图排在一起,而在于让几个前提同时可见。Xbar 图观察子组均值随时间是否出现位置变化;R 图观察五件子组内部的短期波动;直方图和正态概率图帮助判断分布形状;最后的能力图把组内和整体波动分别映射到规格带。稳定的 Xbar/R 图不等于能力合格,能力指数也不能单独证明根因。
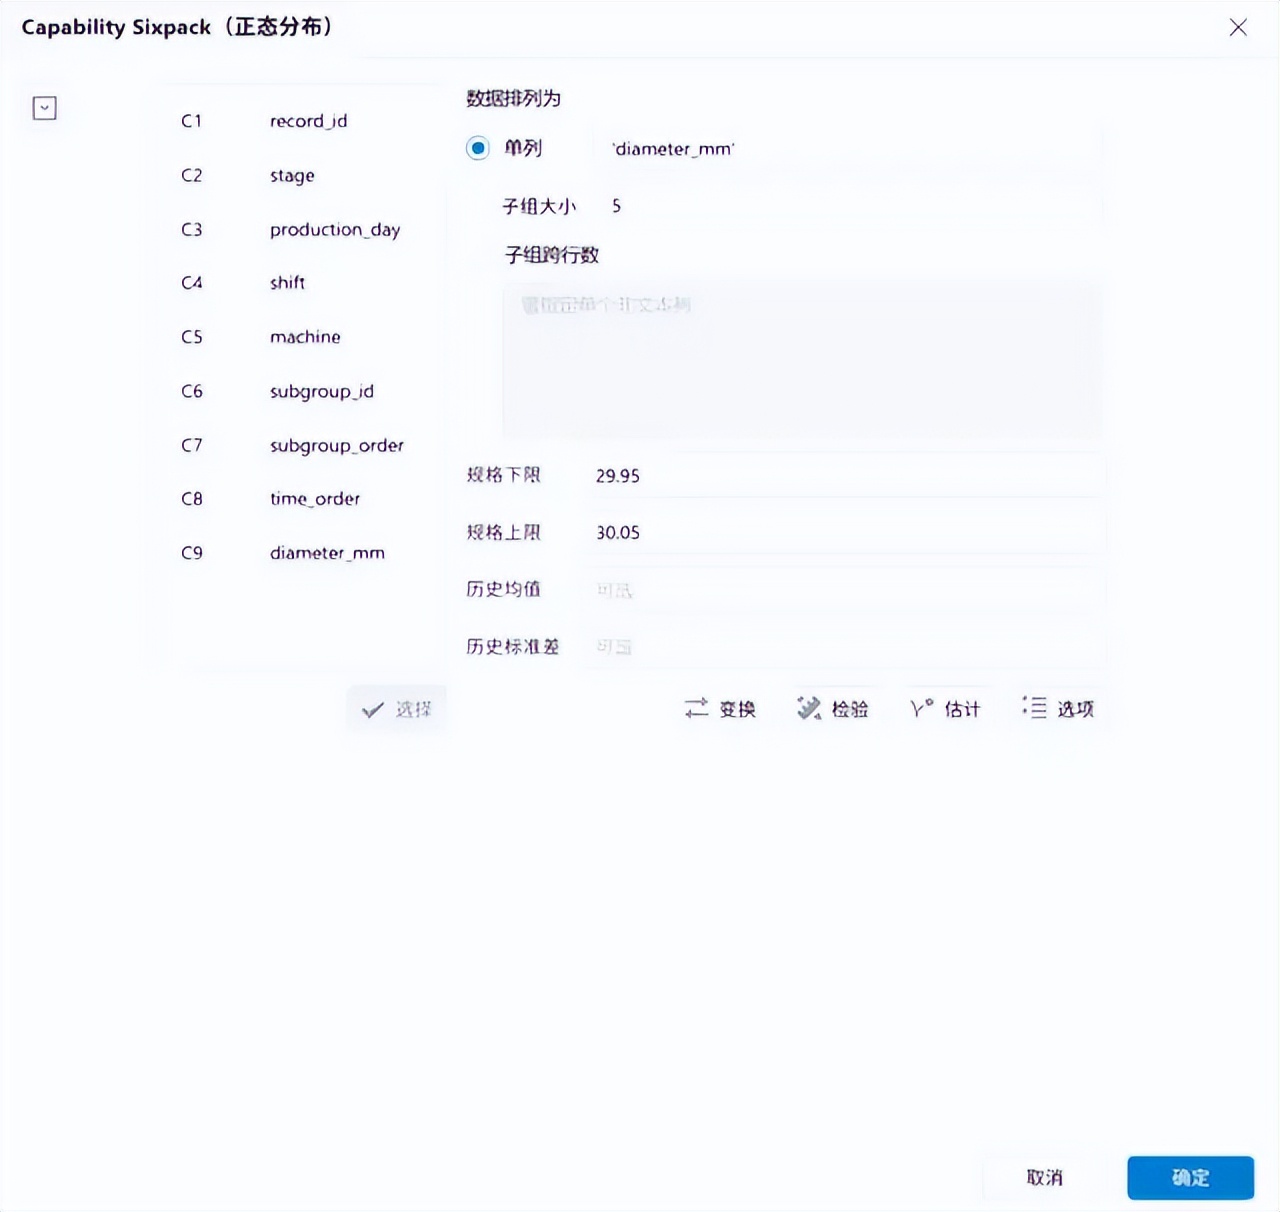
图 2 Xiwitab 实际设置:响应、子组大小和规格限保持明确
04.基线 Sixpack:稳定,但 Cpk 与 Ppk 都不够

图3 Xiwitab 实际基线 Sixpack:稳定性通过目视检查,能力门槛未通过

表3 基线 Capability Sixpack 的 Xiwitab 报告值
基线决定 当前过程进入containment:先不按常规量产能力放行。Xbar/R 没有越界,说明不能把问题简单归因于某一个特殊原因点;Cpk/Ppk 低于 1.33,则说明共同原因波动仍足以压缩规格余量。正态性检验也提醒团队,不要把正态指标写成对分布假设的证明。
05.诊断交叉检查:机台均值差异不是主要解释
基线能力不足还有一种常见解释:两台机床各自稳定,但中心相差较大,合并后看起来能力变差。为此在Xiwitab 中用 diameter_mm 作为响应、machine 作为因子运行单因子方差分析。它回答的是“机台之间的均值差异是否足以解释这批数据的整体波动”,不是对夹具、刀片或扭矩的因果证明。

图4 Xiwitab 实际机台 ANOVA 设置:响应与分层因素清楚分开
1.打开单因子分析:进入“统计 > 方差分析 > 单因子”,保留“所有因子水平的响应数据位于同一列中”。
2.指定响应与因子:响应选择diameter_mm,因子选择 machine;确认两个水平为 M-01、M-02。
3.保持默认显著性:以α=0.05 作为统计判断基准,同时查看机台均值和 95% 置信区间,不只记录 P 值。
4.读取报告:结合F 值、P 值、机台均值和置信区间判断是否需要分别处理机台中心。
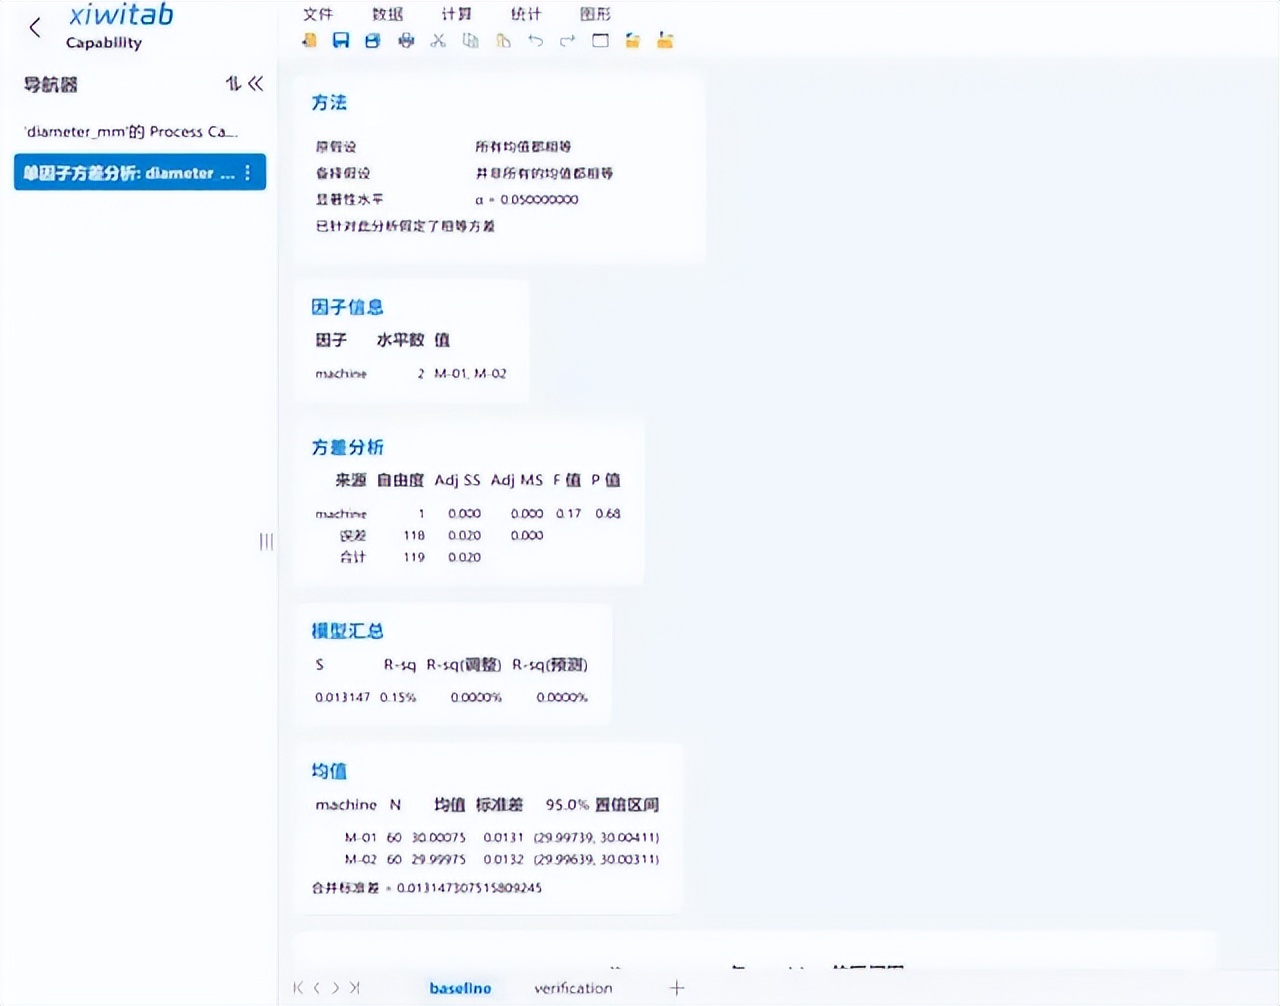
图5 Xiwitab 实际机台 ANOVA:没有足够证据支持机台中心差异

表4 基线机台 ANOVA 的 Xiwitab 报告值
诊断收敛 Sixpack指向稳定但过宽的组内波动,机台 ANOVA 没有显示明显的中心分层;两条证据共同把优先级放到夹具座面、夹紧扭矩和刀片跳动,而不是先给两台机床分别设定中心补偿。若后续出现机台差异、交互或连续参数证据,再转向回归或 DOE。
06.纠正动作:减少共同原因,并固定验证规则
工艺负责人把能力门槛拆成可检查的现场动作:清洁并重新定位夹具座面,标准化夹紧扭矩,测量刀片跳动,换型后增加五件首件子组。检验员使用同一量具、同一记录分辨力和同一生产顺序,不通过删掉边界读数或改动子组规则来改善报告。动作完成后,必须在新的生产窗口用完全相同的 Sixpack 设置验证。
1.夹具座面:清洁并重新定位,记录到位确认;任何无法到位的工件先隔离,不把修正后读数混入基线。
2.夹紧扭矩:用校验合格的工具固定扭矩范围,在首件记录中保留确认结果。
3.刀片跳动:换型和首件时核对刀片跳动,超出内部工艺限时先调整再继续采样。
4.保持量测条件:同一量具和 0.001 mm 记录分辨力,若量具状态变化先重做量具研究。
5.锁定验证窗口:连续三天采集 12 个五件子组,保留两台机床与两班次结构,规格和子组大小不变。
关闭条件 验证必须同时满足:Cpk≥1.33、Ppk≥1.33;Xbar/R 控制图无特殊原因信号;量具条件、规格、子组大小和字段定义没有变化。任何一项不满足,都先保留管控状态并回到测量系统或过程因素排查。
07.验证 Sixpack:同一套规则下,能力余量重新出现

图6 Xiwitab 实际验证设置:动作前后只改变过程窗口,不改变分析规则
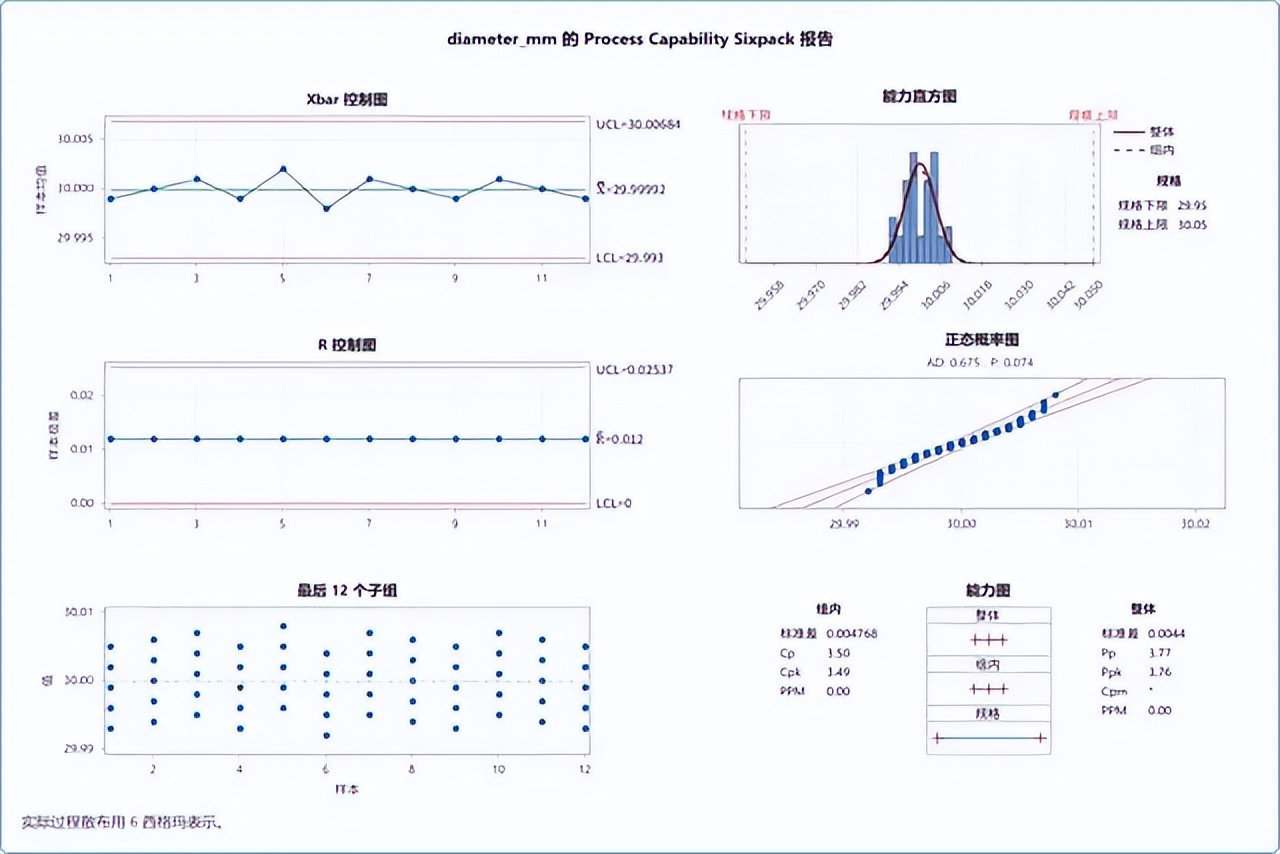
图7 Xiwitab 实际验证 Sixpack:控制图稳定,组内和整体能力均超过门槛

表5 验证 Capability Sixpack 的 Xiwitab 报告值

图8 Xiwitab 实际验证数据:新窗口沿用同一字段和子组结构
可观察的关闭结果 验证窗口的Sixpack 报告支持解除这次能力管控:Xbar/R 保持稳定,组内 Cpk=3.49、整体 Ppk=3.76,均高于 1.33。这个结论只覆盖当前规格、量具、机台/班次结构和验证窗口;换产品族、换量具或改变子组规则时,应重新确认前提。
08.前置与后续路径:把 Sixpack 放进完整学习链
Capability Sixpack 不是量具可信度、过程稳定性或因果确认的替代品。当前路线没有可供公开引用的批准外部链接,因此下面用方法名、进入条件和决策目的建立承接;读者不需要打开其他文章才能理解本案例。
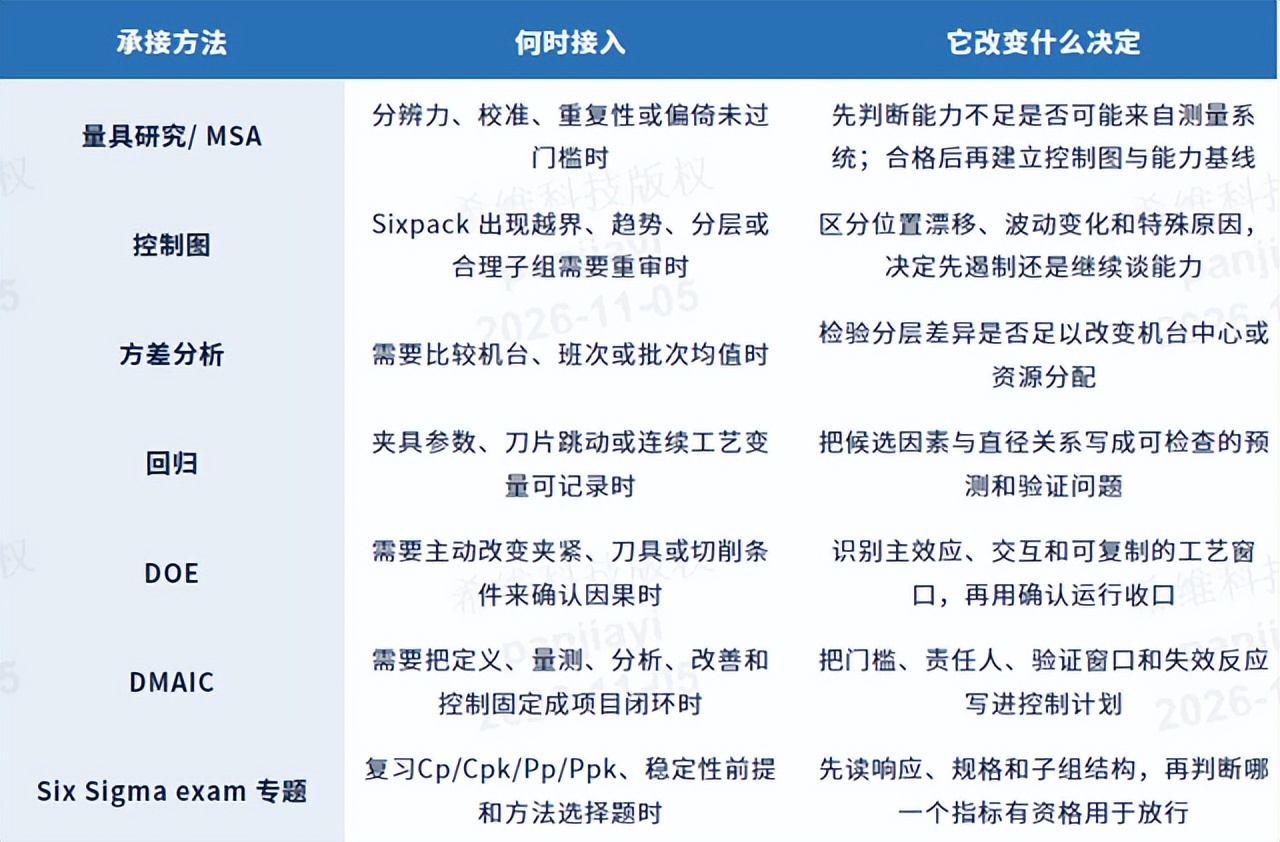
表6 前置与后续方法的连接规则 表6 前置与后续方法的连接规则
两条边界 能力高不等于根因已经证明;控制图稳定也不等于规格风险已经足够低。若测量系统不可信,先回到量具研究;若要把夹具、刀片或扭矩写成因果结论,需进入回归或DOE,并用独立的确认窗口验证。
09.常见陷阱、复现入口
常见陷阱
所有读数在规格内就直接放行:规格合格只描述当前读数,不能替代能力和稳定性判断。
把子组大小留空或填错:组内波动估计、R 图和 Cpk 都会失去原来的含义。
只看 Cpk,不看 Ppk:前者更接近组内短期波动,后者还包含长期变化;两者差异本身就是诊断线索。
把正态概率图的 P 值当成能力合格证:它只是在检查分布前提,不能取代规格能力判断。
把机台 ANOVA 的非显著写成“机台没有影响”:它只削弱当前样本下的均值差异解释,不能证明所有机台因素都无影响。
改善后改变量具、规格或子组规则:这种比较不能作为同口径验证,应先记录变化并重新建立基线。
本次示例数据完整验算工作,依托希维科技自研 Xiwitab 专业统计分析工具落地实现。
【版权声明】本文为原创分析内容,未经授权任何单位及个人不得转载、摘抄、改编或用于商业用途。如需引用请注明出处。如需转载请联系我们获得授权,并注明来源。违者将依法追究法律责任。