小Q质量课堂
欢迎来到「小Q质量课堂」专栏!
本专栏由希维科技精心打造,专注分享质量管理实战经验。在这里,小Q将化身实战专家,带大家运用专业工具、拆解真实工业场景、共同探索解决方案!
往期实战课堂
本期课题
Xiwitab 交叉型量具 R&R:三人两次测量能否信任卡尺?
用10个零件、3名检验员和2次重复,把“放行争议”拆成可行动的测量证据。

三行结论
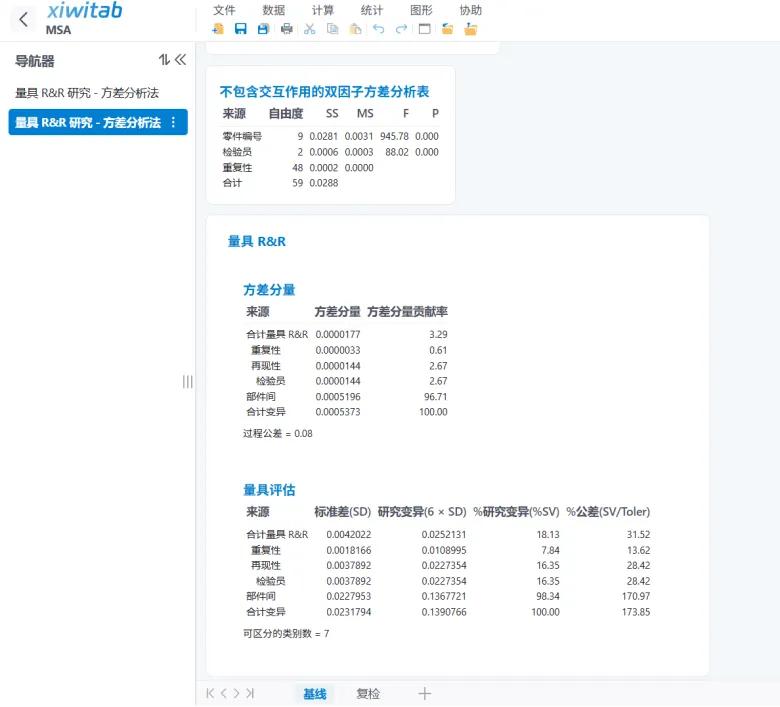
基线报告的总R&R为18.13% Study Var、31.52% Tolerance,ndc=7;公差占用超过25%的放行门槛,不能把轴径读数直接当作能力承诺。
含交互作用的ANOVA中 part×operator 的P=1.000,删除交互项后,重复性为7.84% Study Var、再现性为 16.35%,主要矛盾在检验员之间。
清洁、归零和读数方法统一后,复验报告降到 6.47% Study Var、11.09% Tolerance,ndc=21,达到本次复验目标,可进入后续稳定性和能力分析闸门。
01.现场冲突:同一轴径,为什么会出现两种放行意见?
白班临近批次放行,部分处于规格边缘的轴径出现读数分歧:一名检验员判定可以放行,另一名检验员建议隔离。同一零件、同一把0.001 mm分辨率卡尺,测量差异大到足以改变产品放行判定。
质量工程师需要在下一班接班前做出决策:直接放行本批次?执行全检?还是暂停生产复核测量系统;生产主管也需要依据结论,决定下一班是否继续组织生产。
现场争议,不能靠“谁读数更靠近目标值”来解决。 检验组长怀疑夹持姿势、接触压力带来重复性不足;质量工程师担忧多名检验员读数习惯差异造成再现性差;生产主管顾虑试验样品范围过窄,把零件真实差异误判为量具变差。
⚠️错误放行,会把临近规格边界的轴径流入装配工序;错误隔离,则会消耗大量全检、返工资源,造成批次交付延迟。
✅ 核心决策逻辑:
先判断卡尺+当前测量方法是否可以支撑产品放行;如果不能,优先修正测量系统,再开展过程稳定性、控制图、过程能力分析。R&R是本次决策的测量闸门,它本身不对产品质量做判定。
02.数据可信度:先确认量具能分辨,再确认样品覆盖
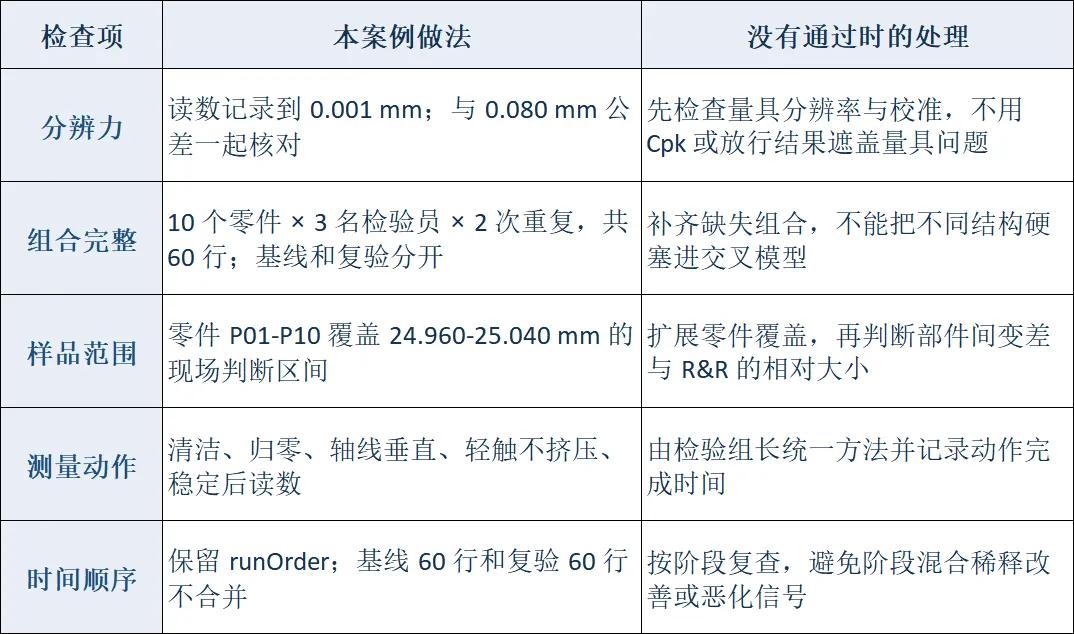
轴径读数记录保留至0.001 mm,本案例公差带宽0.080 mm,记录分辨率相对公差满足基础要求,但记录显示位数≠量具真实分辨力。
本次试验采用交叉设计:10个零件×3名检验员×2次重复测量。零件测量期间保持状态稳定,保留测量运行顺序,但不把运行顺序作为统计因子;试验零件需要覆盖现场实际波动区间,否则即便量具表现稳定,也会遗漏边界件带来的测量风险。
*Xiwitab实际导入画面:首行字段进入数据工作表,读数保持原始运行顺序

*进入 R&R 之前必须锁定的数据条件
✅ 知识点
交叉型R&R把测量变差拆分为两类:
重复性:同一检验员,对同一个零件多次重复测量产生的变差;
再现性:不同检验员测量同一零件带来的变差。
零件间变差代表样本真实零件差异,不能错误归为测量系统变差;零件×检验员交互项,用来判断不同检验员,会不会对不同零件产生差异化测量结果;交互项显著时,不能只参考单一总R&R数值。
03.先定义判定规则:R&R数字怎样改变动作
本案例分开解读%Study Var与%Tolerance,二者不能只看其一。
%Study Var:量具R&R研究变异占总研究变异的占比,代表测量噪声在本次样本总差异中的占比;
%Tolerance:量具R&R研究变异占规格带宽的占比,代表测量噪声消耗了多少规格余量。
*本次放行决定使用的 R&R 判定框架

⚠️不要倒置顺序
“没有观察到超规格”不等于“量具足够好”;先确认测量系统,再把读数用于控制图和能力分析。反过来,R&R通过也不等于过程长期稳定,还要用时间顺序和稳定性工具继续检查。
04.基线结果:重复性尚可,但再现性和公差占用拉响警报
*Xiwitab 实际基线报告顶部:part、operator 和交互项的方差分析结果
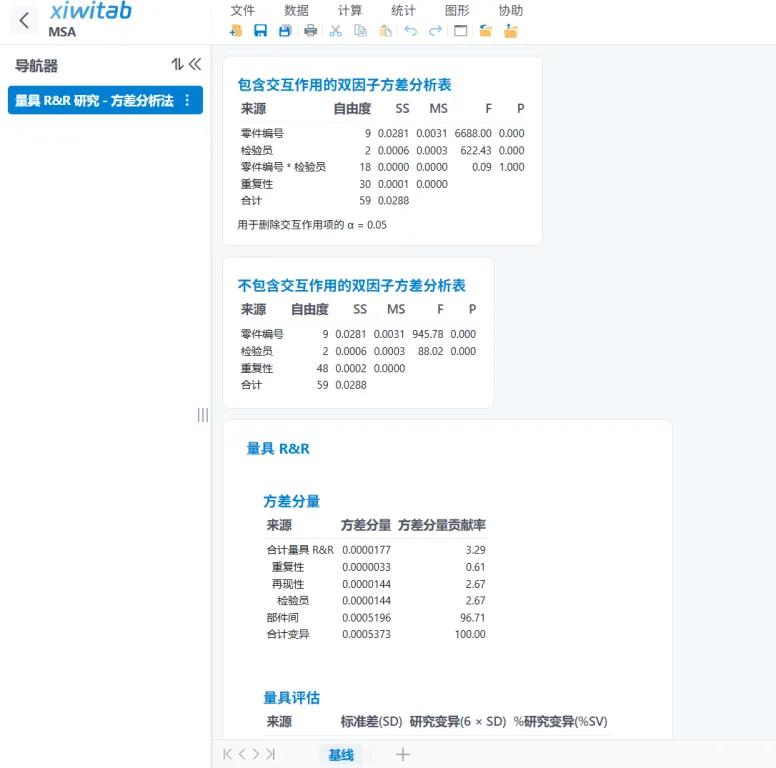
*基线报告的决策读数

✅ 重点区分“交互不显著”和“量具合格”
交互 P=1.000 只说明没有证据表明检验员差异随零件而变化;它不否定 operator 的主效应。Xiwitab 在删除交互项后把交互项的平方和并入重复性误差,再给出最终的R&R评估。于是本次基线最值得行动的信号是再现性,而不是把问题泛化成“所有重复测量都不稳定”。
*Xiwitab实际基线量具评估:总 R&R 18.13% Study Var,ndc=7

*Xiwitab 实际基线公差视图:总 R&R 占公差 31.52%
*基线误分类概率对放行风险的提示

✅ 基线决定
当前批次的放行动作先受测量系统约束:完成方法统一前,边缘件追加复核或隔离;质量工程师不签署基于这把卡尺的能力承诺。检验组长把清洁、归零、轴线、接触压力和读数顺序固化后,再用同一10个零件做复验。
05.行动:把再现性问题落到检验动作,而不是泛泛培训
基线报告已经把行动方向从“量具可能坏了”收窄为“检验员之间的操作差异需要被控制”。
检验组长在复验前完成卡尺清洁和归零确认,用同一标准块做零点核对;随后统一轴线垂直、轻触不挤压、稳定后读数和记录规则。三名检验员各测一个练习件,由组长现场观察并纠正动作。质量工程师只复用原有的 R&R 结构,不在改善前后更换规格、量具或样品范围。
*复验前的动作与责任

*Xiwitab 实际复验设置:沿用同一 3×2 交叉结构和方差分析

06.复验结果:测量闸门通过,才把读数交给后续方法
复验使用同一把卡尺、同一10个零件、三名检验员和两次重复,只有测量动作被统一。这样比较的就是方法改善前后的测量系统表现,而不是换了样品或规格后的另一个研究。
两次研究的交互项P都是1.000,说明当前数据没有出现需要按零件单独处理的检验员×零件组合信号。
*Xiwitab实际复验报告顶部:交互项P=1.000,operator P=0.000

*Xiwitab实际复验量具评估:总 R&R 6.47% Study Var,11.09% Tolerance,ndc=21

*Xiwitab原生报告中的基线与复验对照

复验后三名检验员测量均值差≤0.002 mm。
这个结果支持解除“测量系统不可信”的遏制,但只覆盖当前量具、当前轴径范围、当前三名检验员和当前操作方法。它不证明量具的长期稳定性、对标准值的偏倚或整个量程的线性。
✅ 复验决定:
质量工程师可以签署“测量系统通过本窗口复验”,再把轴径读数交给 Xbar-R 和能力分析。后续报告必须保留同一测量方法;若人员、量具、量程或夹持方式变化,应重新评估,而不是沿用这次通过结论。
07.这份结果能证明什么,不能证明什么
*R&R 结论的边界

08.常见误判与当前版本边界
⚠️ 质量工程师注意避坑
❌️ 把 %Study Var=18.13% 单独看成“低于 20%,所以通过”:本次 %Tolerance=31.52% 超过 25%,任一门槛未通过都不能解除能力承诺遏制。
❌️ 把 operator 的 P=0.000 写成“某个检验员一定错”:P 值说明存在差异证据,不等于已经找到了具体原因;应回到接触压力、归零、姿势和读数规则。
❌️ 把交互 P=1.000 写成“零件完全没有差异”:交互检验针对的是检验员差异是否随零件改变,零件主效应仍然很强。
❌️ 把 ndc=21 当成产品合格证明:ndc 是测量系统区分零件差异的能力,不是产品规格合格率。
❌️ 把 R&R 通过当成量具长期稳定:偏倚、线性和稳定性要用对应的 MSA 研究另行确认。
❌️ 把方法统一后的复验和基线合并:阶段混合会让改善幅度不清楚,必须按窗口分别运行同一设置。
❌️ 当前版本没有独立的按检验员/零件交互图入口:应使用原生 ANOVA 交互项、方差分量和误分类概率,不能虚构一个菜单或图表。
9.前置与后续:把一次R&R接回完整方法链
底层逻辑 先确认测量值Y可信,再分析工艺过程。
前置要解决量具分辨力和合理抽样:如果刻度太粗、零件范围太窄或交叉组合不完整,R&R 数字本身就没有足够解释力。
复验通过后,下一步也不是直接宣布过程合格,而是按问题类型把读数接给稳定性、能力、方差、回归、DOE、可靠性和DMAIC控制计划。
*前置和后续方法的决策连接

✅ 下一步规则:
R&R 通过后,若问题是时间漂移,优先 Xbar-R;若问题是规格余量,进入能力分析;
若问题是设备、班次或材料的均值/方差差异,用 ANOVA;
若要改变因素并找原因,用回归或 DOE;
若结果最终表现为失效时间,再进入可靠性;
改善被验证后,由 DMAIC Control 固化