欢迎来到「小Q质量课堂」专栏!
本专栏由希维科技精心打造,专注分享质量管理实战经验。在这里,小Q将化身实战专家,带大家运用专业工具、拆解真实工业场景、共同探索解决方案!
本期课题
量具随时间漂移怎么发现
现场问题 同一支量具每天测同一件25.000 mm标准件,读数从接近25.0000 mm慢慢走到25.0050mm。生产真正需要回答的不是某一天有没有超差,而是量具本身是否随时间漂移,以及清洁、预热和归零后能不能回到受控状态。
结论先看 Xiwitab的量具运行图用于固定同一标准件、操作员和量具的每日主分析;I-MR用于把时间顺序和特殊原因信号拉出来。基线I-MR的中心为25.0016mm,原生报告列出24个超限点;验证中心显示为25.0000mm,控制限为24.9995至25.0006mm,未出现特殊原因结果面板。

*注:本文使用一组可复算的生产场景示例记录来展示工作流,不代表任何公司的生产记录。界面、图形和数值均以 Xiwitab 实机输出为准。
01.现场冲突
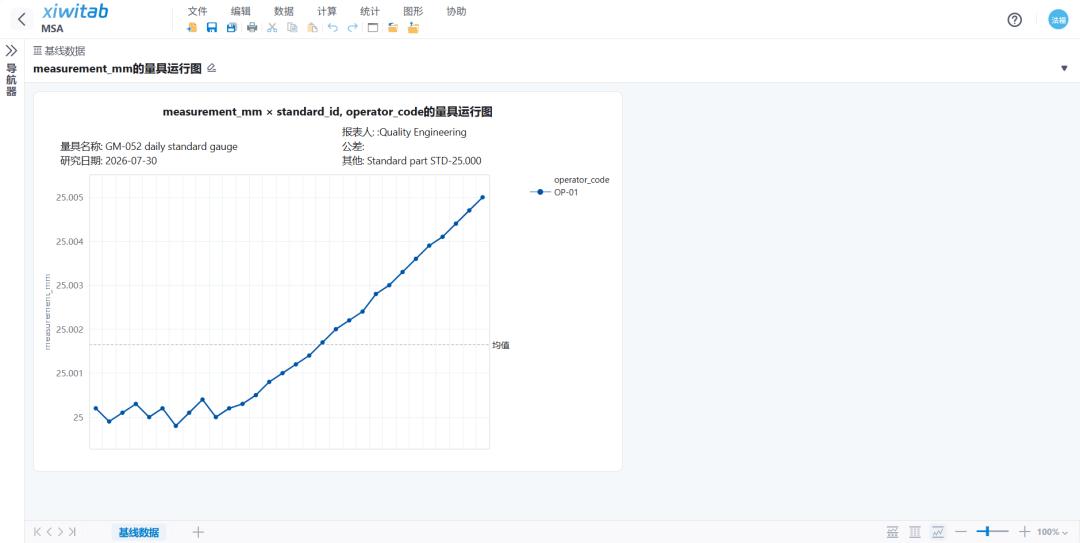
质检站每日开工前,使用25.000 mm标准件对量具GM-052开展点检,操作员固定为OP-01,测量读数按日期顺序留存记录。前30天测量读数,从24.9998 mm附近逐步漂移至25.0050 mm。
现场会面临多重疑问:是量具零点发生偏移?标准件被污染?环境带来干扰?还是实际产品测量过程发生变化?
很多企业仅依赖周期性校准,但是单次校准只代表校准那一刻的状态,无法发现量具随时间发生的缓慢漂移。 标准件的核心价值,就是剥离产品过程的干扰:如果标准件本身真值不变,但同一量具读数随时间持续偏移,应当优先排查测量系统,确认量具受控之后,产品控制图、过程能力分析的结论才具备可信度。
该判断成立需要满足3个前提:标准件身份可追溯;测量记录不随意重排时间顺序;研究周期内操作员、量具条件保持一致。

本案例的工程门槛是:
验证窗口包含20个日点,均值与25.0000mm的差异不超过0.0005mm,读数范围保持在24.9985至25.0015mm,并且I-MR不再给出特殊原因结果。
门槛只服务于本案例,不替代现场校准规范。

02.数据可信度

*图1 基线数据已经进入 Xiwitab,首行字段和日期顺序可直接核对

关键提示:
参考值与量具实测读数必须分为两列;25.0000 mm是标准件参考锚点,不能拿理想参考值冒充量具实际测量读数。
保留日序字段,I-MR才可以定位漂移发生的时间节点以及漂移量大小。
03.正式分析
软件路径 统计 > 质量工具 > 量具研究 > 量具运行图。
量具运行图把同一标准件的连续日读数放在一条时间线上,并按部件号和操作员保留现场条件。它回答的是量具状态是否随日序改变,适合作为每日标准件的主入口。
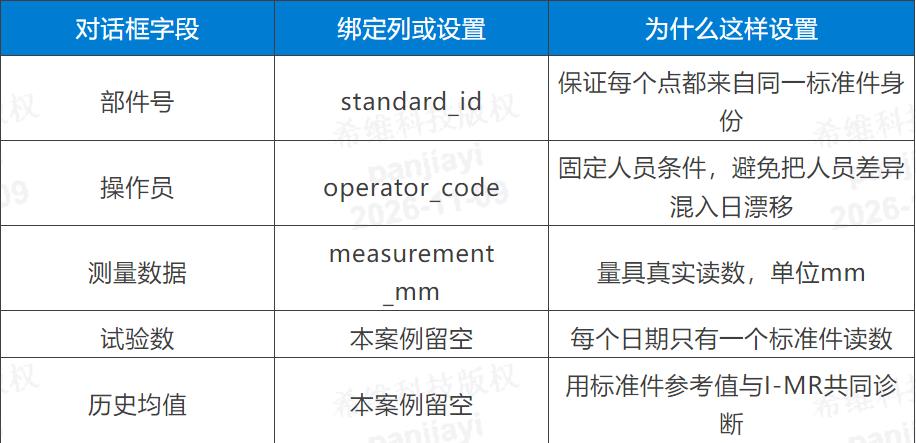
*图2 量具运行图的关键字段绑定

⚠️ 注意局限:
量具运行图的数值尺度会把毫米级微小变化压缩在25mm基准附近,它用于确认数据结构与时间趋势,但不足以检出微小漂移。
微小漂移的正式诊断,需要复用measurement_mm字段,调用菜单:统计 > 控制图 > 单值的变量控制图 > IMR,把短期波动和时间趋势完整展开。
*图3 基线量具运行图原生输出

*图4 验证量具运行图原生输出
04.诊断交叉检查
I-MR分析变量选择measurement_mm,严格沿用工作表原始行顺序,不做重排。
I(单值图):判断单点测量值相对中心线是否发生偏移
MR(移动极差图):判断相邻两日读数之间短期波动是否异常放大
两张图结合解读,才可以区分三类现象:固定偏置、渐进式时间漂移、测量波动突然增大。
*图5 基线 I-MR 原生输出显示持续上升和特殊原因结果


基线图把“量具可能在漂移”从现场猜测变成了可操作的证据:前14个点和后10个点分别落在中心线两侧的控制边界外,且后段方向一致。
⚠️ 风险提醒:
如果忽略该漂移信号,直接使用产品数据计算过程能力,会把量具漂移带来的测量偏差,误判为产品工艺过程变化。
05.行动与验证
按照计量现场作业顺序执行整改:清洁标准件接触面与量具测头;执行完整量具预热等待设备热稳定;执行量具归零,再次复测标准件。
如果完成整套操作后,方向性漂移依旧存在,则需要升级处置:量具整机校准、检查连接机构,必要时评估量具报废更换。不能简单依靠单次归零掩盖长期稳定性缺陷。
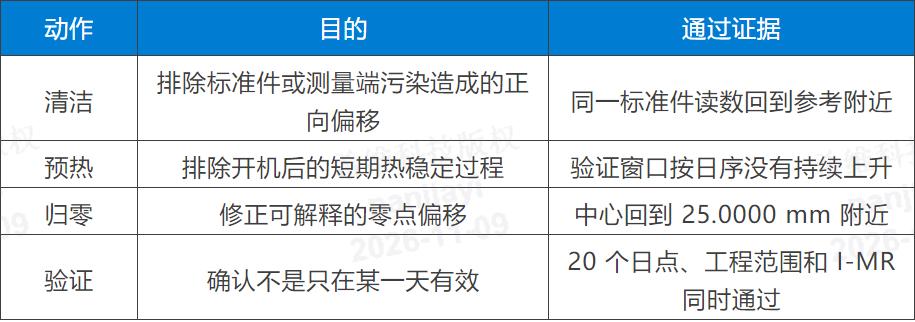
*图6 验证 I-MR 原生输出没有特殊原因结果面板

验证窗口的原生图形显示中心为25.0000 mm,控制限约为24.9995和25.0006mm;工作表中的20个读数落在24.9998至25.0003mm。
与基线不同,Xiwitab没有生成特殊原因检验结果面板。三个层次同时满足,才支持解除本案例的临时控制。

06.前置与后续
稳定性研究不是孤立的量具结论。前置检查要先确认测量系统值得被监控,后续动作要把通过的量具重新接回产品控制流程。

现场应用逻辑建议
1、如果人员或夹具差异主导波动,先做量具 R&R;2、如果单点偏移稳定但跨量程改变,补做线性和偏倚;
3、如果标准件稳定而产品图仍异常,再回到产品过程 I-MR 或 Xbar-R;
4、如果控制限小到接近显示分辨力,应先解决分辨力问题。
⚠️ 重要边界说明:
本案例仅覆盖单一标准件、单一操作员、单支量具的短期窗口;不能代表跨班次、跨夹具、宽温度区间的长期稳定性,也不直接等价于产品过程能力证明